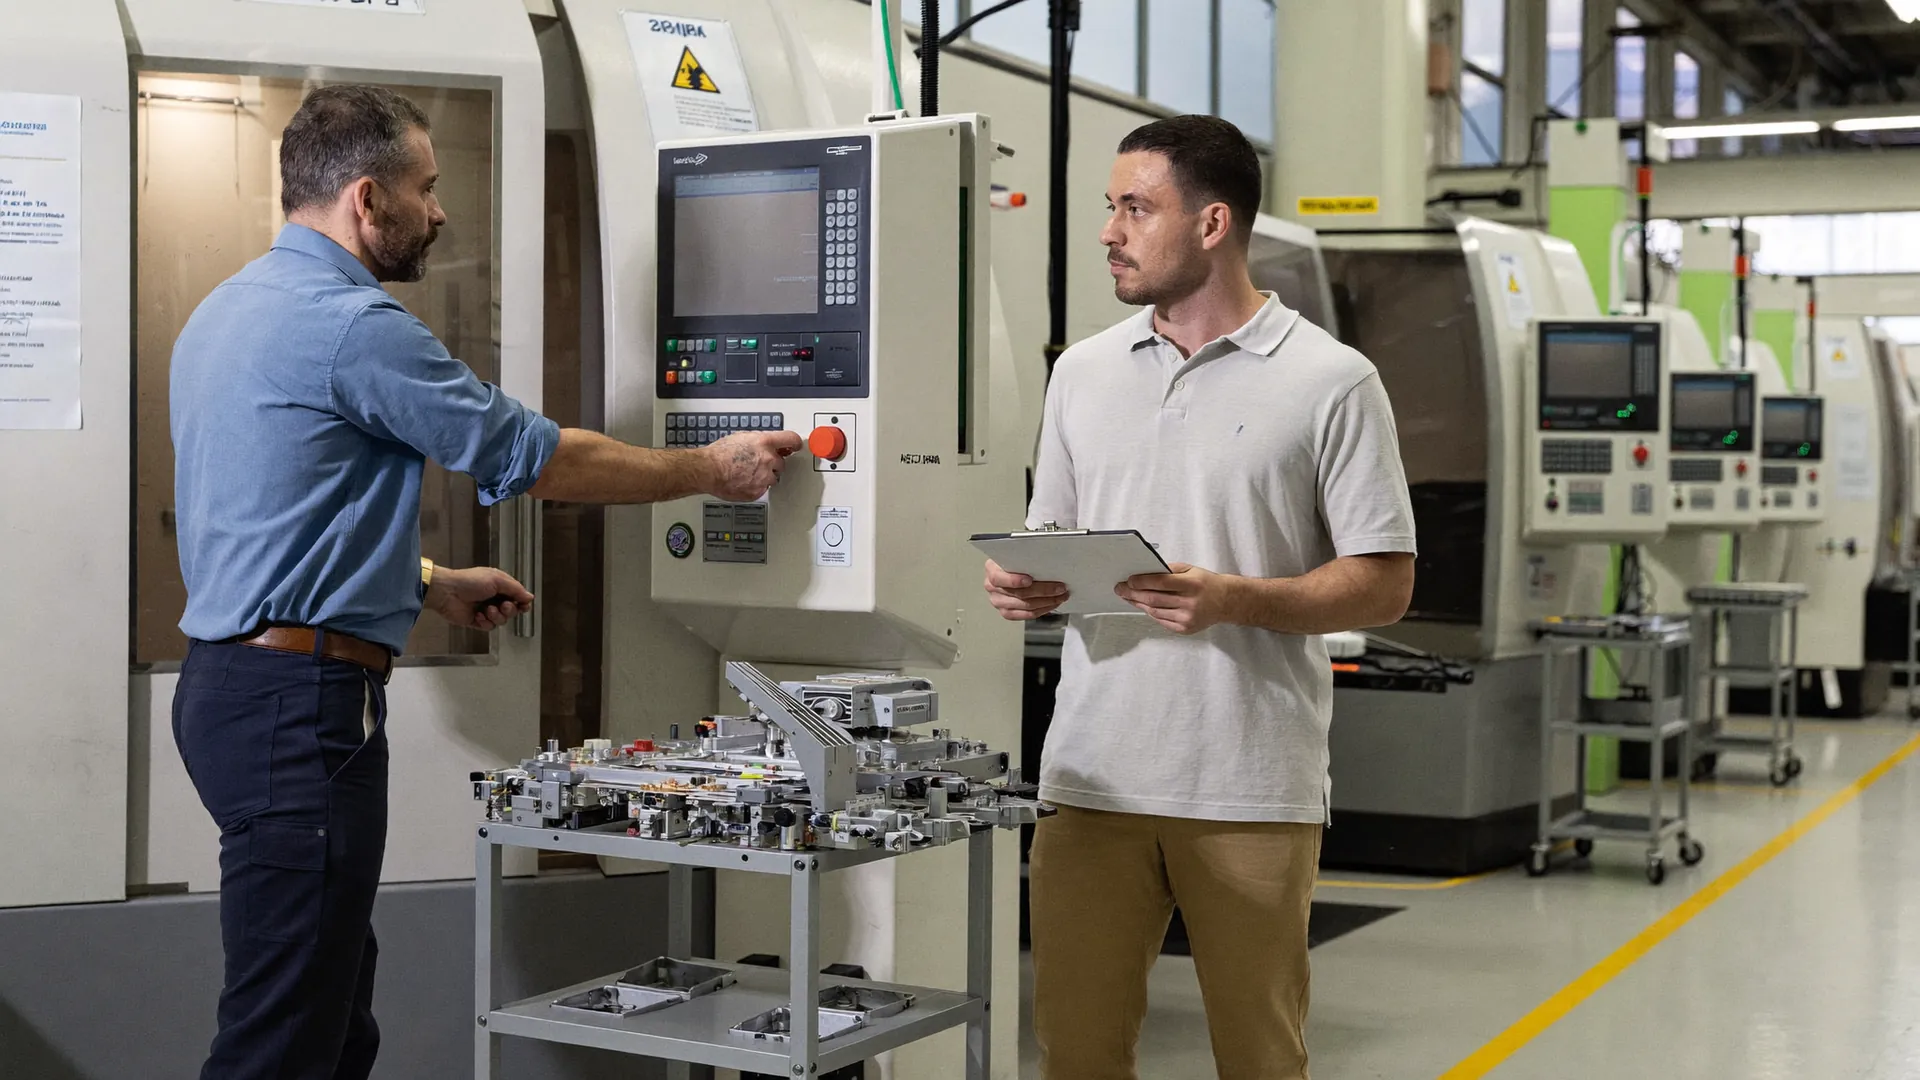
CNC-gépek villamos felülvizsgálata
Esztergák, marógépek, megmunkálóközpontok, lézer- és plazmavágók. Mérjük a szekrényt, a hajtásokat, a reteszelt ajtót és a vészleállítókat, gépenként külön lappal.
Tájékoztató ár 2026:CNC eszterga vagy marógép, megmunkálóközpont, egy vezérlőszekrénnyel, 26 000–36 000 Ft/gépteljes ártáblázat- A díjat előre, írásban adjuk meg, időpont 48 órán belül
- Írásos, tételes ajánlat, rejtett tétel nélkül
- Egy kapcsolattartó az ajánlattól az átadásig
Időpontot és árajánlatot kérek
Három rövid lépés, kötelezettség nélkül.
1. lépés a 3-ból. Miben segíthetünk?
Egy gép villamos vizsgálata lépésről lépésre
1/6Géplista és adattáblaAzonosítjuk a gépet, összevetjük az adattáblát a betáppal, és megkeressük a csatlakozási pontot, ahol a vizsgálat kezdődik.
Így végezzük a CNC-gépek villamos felülvizsgálatát
Egy CNC megmunkálógép villamos szempontból sűrűbb, mint egy hagyományos szerszámgép. A szekrényben szervohajtások, frekvenciaváltó, tápegységek és vezérlés ülnek, a gépen mozgó tengelyek kábelláncai futnak, és a megmunkálótér hűtő-kenő folyadékkal dolgozik. Az MSZ EN 60204-1 szerinti vizsgálat ezért itt több részből áll: a védővezető minden mozgó és álló fém részig, a szigetelés a nedves térben futó kábeleknél, a maradékfeszültség a hajtások kondenzátorainál, végül a biztonsági funkciók.
A CNC-gépeknél a leggyakoribb kérdés a megmunkálótér ajtaja. Nyitott ajtónál a gép nem indíthat orsót automatikus üzemben, és ha a reteszt valaki áthidalta, mert zavarta a beállításnál, az a gép villamos vizsgálatán derül ki. Ugyanígy megnézzük, hogy a vészleállító a hajtásokat is leállítja-e, és hogy áramszünet után a gép magától nem indul el.
A díj gépenként nettó 26 000–36 000 Ft, a szekrény méretétől és a tengelyek számától függően, ehhez jön alkalmanként az alapdíj. Egy kéttengelyes eszterga gyorsabb, mint egy ötoldalas megmunkálóközpont palettacserélővel. Budapesten és Pest vármegyében dolgozunk, a mérést a gépkezelővel együtt végezzük, mert a funkciópróbákhoz a gépet kezelni kell.
Amire figyelünk
CNC-gépek árak 2026
Tájékoztató nettó sávok gépenként, áfa nélkül. Az alapdíj a kiszállást, a géplista rendezését és az összesítő jegyzőkönyvet fedezi, alkalmanként egyszer számoljuk.
| Tétel | Ár | Megjegyzés |
|---|---|---|
| Alapdíj: kiszállás, géplista, összesítő jegyzőkönyv | 28 000–34 000 Ft/alkalom | |
| CNC eszterga vagy marógép, megmunkálóközpont, egy vezérlőszekrénnyel | 26 000–36 000 Ft/gép | |
| Lézer- vagy plazmavágó, elszívóval és hűtővel | 34 000–46 000 Ft/gép | |
| Palettacserélő, robotos adagoló vagy rúdadagoló a géphez | 9 000–14 000 Ft/egység | |
| Hagyományos szerszámgép vezérlőszekrénnyel (eszterga, maró, köszörű) | 19 000–26 000 Ft/gép | |
| Újramérés javítás után, új lappal | 12 000–18 000 Ft/gép | |
| Sürgős jegyzőkönyv 2 munkanapon belül | 12 000–16 000 Ft/alkalom | |
| Mérés hétvégén vagy éjszakai műszakban | a gépenkénti díj +25–30% |
Gépvizsgálat-kalkulátor
Adja meg, milyen helyzetben és hány gépet kell vizsgálni, és a kalkulátor tételesen kiszámolja a gépek villamos felülvizsgálatának nettó díját.
Becslés, kb. 8 gép
Időszakos gépvizsgálat, a munkáltató által rögzített ciklusban (legfeljebb 5 év)
140 000–185 000 Ft
Nettó (áfa nélkül), anyaggal és munkadíjjal, 2026-os árakon. Várható időtartam: jellemzően egy nap, jegyzőkönyv 3–5 munkanapon belül.
| Tétel | Ár |
|---|---|
| Alapdíj: kiszállás, géplista, összesítő jegyzőkönyv | 28 000–34 000 Ft |
| Egyszerű gép vezérlőszekrény nélkülkb. 4 gép | 28 000–38 000 Ft |
| Vezérlőszekrényes gépkb. 3 gép | 57 000–78 000 Ft |
| CNC megmunkálógép | 26 000–36 000 Ft |
Frekvenciaváltós, szervohajtásos gépeknél a szivárgó áram miatt a gépkönyv szerinti típusú áram-védőkapcsoló kell. Ha a relét kivették vagy áthidalták, az a vizsgálaton hibaként jelenik meg.
Az épület hálózata, az elosztók és a gépekhez vezető kábelek vizsgálata külön munka, a kalkulátor csak a gépek saját villamos berendezését számolja.
Tájékoztató becslés. A pontos ár a helyszíni felmérés után, írásos, tételes ajánlatban születik.
Tudnivalók, cnc-gépek
Mitől más egy CNC-gép villamos vizsgálata, mint egy egyszerű szerszámgépé: hajtások, szivárgó áram, maradékfeszültség, ajtóreteszelés, kábelláncok és retrofit. A lépések sorrendje, a jellemző hibák és a dokumentáció.
Frissítve: 2026. 11. 12.
Ami a CNC-gép szekrényében van
A vezérlőszekrényben a hálózati oldaltól a motorig sorban: főkapcsoló, túláramvédelem, hálózati szűrő, tápegységek, a tengelyek szervohajtásai és az orsóhajtás, közöttük a biztonsági relé vagy biztonsági vezérlő, végül a CNC-vezérlés és a kezelőpult. A hajtások egyenfeszültségű köztes körében kondenzátorok vannak, ezek okozzák, hogy kikapcsolás után is marad feszültség a szekrényben.
A gépen kívül a tengelyek mentén kábelláncok vezetik a motor- és jeladókábeleket, a megmunkálótérben pedig érzékelők, világítás és hűtőszivattyú dolgozik. Ezek mind a gép villamos berendezésének részei, és mind bekerülnek a vizsgálatba.
A vizsgálat lépései
- Adattábla, kapcsolási rajz, a gép azonosítása, a betáp és a főkapcsoló átnézése.
- Szemrevételezés a nyitott szekrényben: sorkapcsok, sarujak, ventilátorszűrők, szennyeződés, olaj.
- Védővezető-rendszer folytonossága a gépágyig, a burkolatokig, a motorokig és a kezelőpultig.
- Szigetelési ellenállás a főáramkörökön, a hajtások leválasztásával, a gyártói előírás szerint.
- Maradékfeszültség és a lecsengési idő mérése kikapcsolás után.
- Funkciópróbák: ajtóretesz minden üzemmódban, vészleállító, újraindulás elleni védelem, kézi üzem engedélyező gombja.
Szivárgó áram és áram-védőkapcsoló
A frekvenciaváltók zavarszűrői üzem közben folyamatosan vezetnek egy kis áramot a védővezető felé. Ha a gép előtt általános célú áram-védőkapcsoló van, ez a szivárgás a bekapcsoláskor vagy terhelésnél leoldást okozhat. Ilyenkor sokan a relét kiveszik, holott a hajtásokhoz készült típus a gyártói előírás szerint rendelkezésre áll.
A vizsgálaton megnézzük, milyen védelem van a gép előtt, és a gépkönyv mit ír elő. Ha a relé hiányzik vagy áthidalt, a jegyzőkönyvben rögzítjük, és megadjuk, a gépkönyv szerint milyen típus kell. A relé kiválasztása és beszerelése a villanyszerelő feladata.
Ajtóreteszelés és üzemmódok
A CNC-gépek többsége két-három üzemmódban dolgozik: automatikus, beállító és kézi. Automatikus üzemben nyitott ajtónál a gép nem indíthat mozgást. Beállító üzemben a gyártó csökkentett sebességet és engedélyező gombot szokott előírni. A vizsgálaton mindegyik üzemmódban kipróbáljuk az ajtót, a gépkönyvben leírt viselkedéshez mérve.
| Próba | Elvárt viselkedés | Gyakori eltérés |
|---|---|---|
| Ajtónyitás automatikus üzemben | a mozgás megáll, újraindítás csak zárt ajtónál | a gép tovább forgatja az orsót |
| Ajtózár forgó orsónál | az ajtó zárva marad, amíg az orsó le nem áll | a zár mechanikusan kiiktatva |
| Beállító üzem | csak engedélyező gombbal és csökkentett sebességgel mozog | az engedélyező gomb kiiktatva |
| Vészleállító | a hajtások leállnak, a gép nem indul újra magától | csak a vezérlés áll meg, az orsó kifut |
Kábelláncok és megmunkálótér
A kábelláncban a kábelek minden tengelymozgásnál hajlanak. Évek alatt a köpeny kifárad, és a hajlítási pontokon a vezető eltörhet vagy a szigetelés megsérülhet. A megmunkálótérben a forgács és a hűtő-kenő folyadék éri a csatlakozókat, az érzékelők kábeleit és a világítást.
Ezeket a részeket a szigetelési ellenállás és a védővezető mérése szűri ki. Ha egy érték határon van, a jegyzőkönyvben javasoljuk a rövidebb ciklust annál a gépnél, mert a romlás ilyenkor jellemzően folytatódik.
Retrofit és átalakítás után
Ha egy gépre új vezérlést, új hajtásokat vagy új kezelőpultot szereltek, a villamos berendezés megváltozott. A 10/2016. NGM rendelet a telepítés utáni ellenőrzést a használatba vétel elé teszi, és az átalakított gépnél ugyanez a logika érvényes: a módosított részt üzembe vétel előtt ellenőrizni kell.
A retrofitnál a leggyakoribb gond a dokumentáció. A régi kapcsolási rajz már nem egyezik a szekrénnyel, az új rajz pedig nem készült el. A vizsgálaton jelezzük az eltéréseket, és a jegyzőkönyvben rögzítjük, melyik rajzhoz mértük a gépet.
Források
- 10/2016. (IV. 5.) NGM rendelet a munkaeszközök és használatuk biztonsági és egészségügyi követelményeinek minimális szintjéről, Nemzeti Jogszabálytár
- 1993. évi XCIII. törvény a munkavédelemről, Nemzeti Jogszabálytár
- 16/2008. (VIII. 30.) NFGM rendelet a gépek biztonsági követelményeiről és megfelelőségének tanúsításáról, Nemzeti Jogszabálytár
Tipikus hibák, amiket elkerülünk
Áthidalt ajtóretesz
A beállító egy drótdarabbal vagy egy kiszerelt mágnessel kiiktatja az ajtókapcsolót, a gép így nyitott ajtónál is dolgozik. Szemre nem látszik, csak a próbánál.
Fi-relé, ami folyton old
A frekvenciaváltó szivárgó árama miatt az általános célú áram-védőkapcsoló gyakran leold, ezért valaki kiveszi vagy átköti. A gép ezzel védelem nélkül marad, holott a megfelelő típusú készülék megoldaná.
Csak a szekrényt mérik
A szekrényben minden érték jó, a kábellánc belsejében viszont egy dörzsölődött motorkábel már a fém vezetőpályához ér. A tengelyek kábeleit végig kell mérni.
Így dolgozunk
- 1
Gépek és dokumentáció
Elküldi a gépek típusát, gyártási évét, és ha megvan, a kapcsolási rajzot. A gépkönyvből látjuk, milyen biztonsági funkciókat kell kipróbálni.
- 2
Díj és időpont
Írásban megadjuk a díjat, 48 órán belül egyeztetjük az időpontot, gépenként nagyjából egy órával számolva.
- 3
Mérés és próbák
Feszültségmentesen mérjük a védővezetőt és a szigetelést, utána a gépkezelővel együtt próbáljuk a reteszeket, a vészleállítót és az újraindulást.
- 4
Lap gépenként
3–5 munkanapon belül küldjük a gépenkénti lapokat. Az áthidalt vagy hibás biztonsági funkciót külön kiemeljük.
Gyakori kérdések
Mennyi ideig áll a CNC-gép a mérés alatt?
Miért old le gyakran a Fi-relé a CNC-gép előtt?
A gép CE-jelölésű, akkor is kell villamos vizsgálat?
Megnézik a megmunkálótér ajtajának reteszelését is?
Mit jelent a maradékfeszültség mérése?
Régi, retrofitolt vezérlésű gépet is vizsgálnak?
CNC-gépek városonként
- Budaörs
- Budapest
- Budapest I. kerület
- Budapest II. kerület
- Budapest III. kerület
- Budapest IV. kerület
- Budapest V. kerület
- Budapest VI. kerület
- Budapest VII. kerület
- Budapest VIII. kerület
- Budapest IX. kerület
- Budapest X. kerület
- Budapest XI. kerület
- Budapest XII. kerület
- Budapest XIII. kerület
- Budapest XIV. kerület
- Budapest XV. kerület
- Budapest XVI. kerület
- Budapest XVII. kerület
- Budapest XVIII. kerület
- Budapest XIX. kerület
- Budapest XX. kerület
- Budapest XXI. kerület
- Budapest XXII. kerület
- Budapest XXIII. kerület
- Cegléd
- Dunakeszi
- Érd
- Gödöllő
- Szentendre
- Szigetszentmiklós
- Vác
- Minden település
Kérjen ajánlatot két perc alatt
Írja meg a CNC-gépek számát és típusát (eszterga, maró, megmunkálóközpont, lézervágó), a gyártási évet, van-e palettacserélő vagy robotos adagoló, és mikor volt az utolsó vizsgálat.